AEM|西安工业大学高培虎:激光功率调控CoCrFeNiAl 0.7高熵合金涂层微观组织结构与耐磨性
AEM | 西安工业大学高培虎:激光功率调控CoCrFeNiAl0.7高熵合金涂层微观组织结构与耐磨性
研究背景:
蠕墨铸铁(CGI)因兼具优异的强度、导热性和抗热疲劳性能,被广泛用于发动机缸体、缸套等关键部件。然而,在高温、高负荷及强摩擦等恶劣工况下,CGI表面极易发生磨损失效。激光熔覆技术可在低成本基体上制备高性能涂层,实现表面强化与成本控制的双重目标。CoCrFeNiAl?系高熵合金凭借多主元高熵效应、晶格畸变和缓慢扩散效应,表现出高强度、高硬度和优良的耐磨性。其中,Al?.?成分可精确调控至“FCC(高塑性)+BCC(高强度)”双相区域,有望实现强度塑性的协同优化,但激光功率对该双相体系的微观结构调控变和耐磨性的影响规律尚不明确。
文章概述:
西安工业大学高培虎课题组(材料与化工学院)联合陕西北方动力有限公司、俄罗斯圣彼得堡彼得大帝理工大学,在 Advanced Engineering Materials 期刊发表了题为“ Laser Power-Dependent Microstructure Evolution and Wear Behavior of LaserCladded CoCrFeNiAl?.? HighEntropy Alloy Coatings ”的研究论文。该工作在蠕墨基体上采用四种激光功率(2500、3000、3500、4000 W)制备了CoCrFeNiAl 0.7 涂层,系统探究了激光功率对相组成、显微组织、硬度分布及室温/高温摩擦学行为的影响,并阐明了不同温度下磨损机制的转变规律。
图文导读:
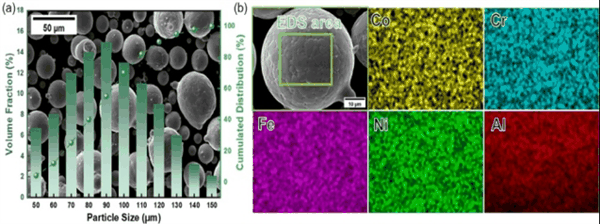
图1.(a)HEA粉末形貌和粒度(b)粉末表面元素分布
原始CoCrFeNiAl 0.7 粉末的扫描电镜(SEM)形貌及粒度分布,粉末呈规则球形,粒度分布为D10=59.2μm、D50=86.5μm、D90=120.0 μm,球形度高、流动性好,适用于同轴送粉激光熔覆工艺。
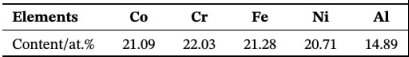
表1 CoCrFeNiAl0.7粉末的化学成分 图二CoCrFeNiAl0.7粉末 XRD谱图
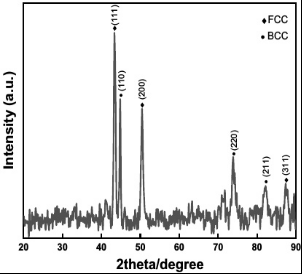
图2
原始粉末的X射线衍射(XRD)图谱,粉末本身即为FCC(面心立方)和BCC(体心立方)的双相结构,通过控制Al含量(x=0.7)已实现了双相设计,为后续涂层相演化提供了基准。
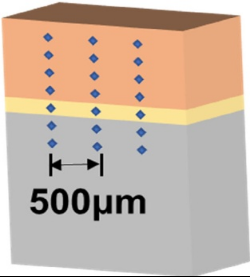
图3.显微硬度压痕示意图
显微硬度压痕测试位置示意图。从涂层顶部到热影响区,每隔200 μm测试一个点,并沿横向三列取平均值,确保硬度分布数据的代表性和可靠性。
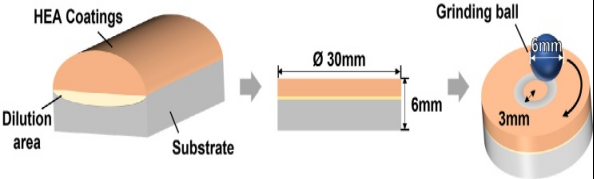
图4.磨损试验示意图
球盘式高温磨损试验装置示意图。对磨球为直径6 mm的Si 3 N 4 陶瓷球,法向载荷10 N,转速分别为500 rpm和2000 rpm,磨损轨迹半径固定为3 mm,试验时间30 min。该配置用于评估涂层的摩擦系数和磨损质量损失。
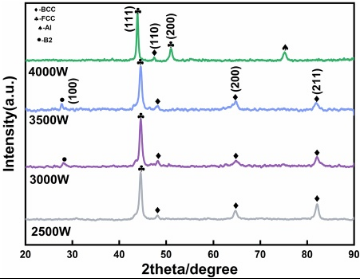
图5.不同激光功率下HEA涂层 XRD谱图
不同激光功率下涂层的XRD图谱。所有涂层均由FCC和BCC双相组成,表明该合金体系在不同热输入下相结构稳定。同时,激光功率增至3000 W和3500 W时,出现明显的B2有序相衍射峰(有序BCC结构),归因于较高功率下元素(尤其是Al和Ni)扩散更充分,原子排列趋于有序。随功率增加,FCC(111)峰出现位移,这源于元素再分布和残余应力松弛的综合作用;同时,仅在4000 W时清晰观察到FCC(200)峰,说明高功率促进了结晶度改善和衍射强度增强。
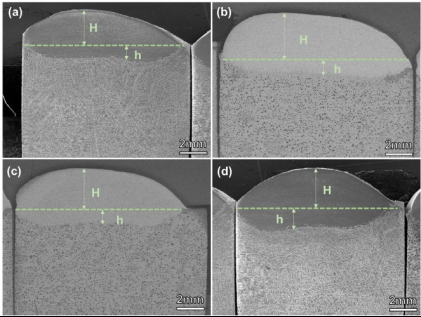
图6 不同激光功率下制备的涂层的横截面形貌:(a) 2500 W (b) 3000 W (c) 3500 W 和(d) 4000 W
四种激光功率下涂层截面的SEM形貌。所有样品均呈现涂层与蠕墨铸铁基体之间良好的冶金结合带。随着激光功率从2500 W增至4000 W,稀释深度(h)逐渐增加,稀释率(η)显著上升,表明高功率输入增强了基体熔化。同时,熔覆层宏观轮廓从相对平坦逐渐演变为更明显的凸形态,反映出熔池流动行为和凝固动力学的变化。
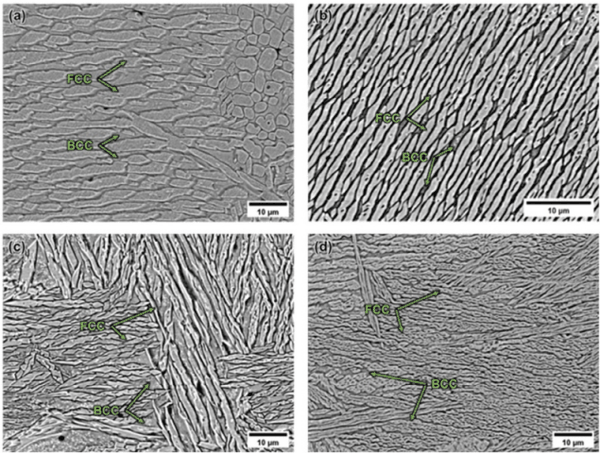
图7 不同激光功率下HEA涂层的显微结构:(a) 2500w (b) 3000w (c) 3500w 和(d) 4000w
四种功率下涂层顶部的高倍SEM微观组织。组织主要由层状和针状晶体构成。其中FCC相(富Fe、Co、Cr)因熔点较高,在凝固过程中优先析出并形成枝晶主干;BCC相(富Al、Ni)填充于枝晶间区域。随着激光功率增大,枝晶间距逐渐减小,组织明显细化,这归因于功率提高带来的过冷度增加和形核率提升。
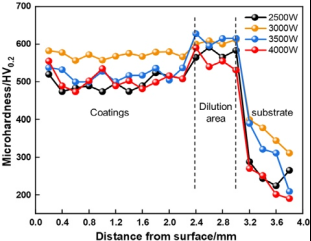
图8 不同激光功率下CoCrFeNiAl0.7涂层的显微硬度
不同激光功率下涂层的显微硬度分布(载荷200 gf,保载30 s)。3000 W制备的涂层平均硬度最高,达571.05 HV0.2。根据HallPetch关系,适 中功 率下热输入达到最佳平衡,晶粒细化效果最显著;功率过低(2500 W)则稀释不足、组织粗化,功率过高(3500/4000 W)则冷却速率降低、晶粒长大,二者均导致硬度下降。此外,涂层与基体结合区硬度值更高(超过600 HV),这是因为蠕墨铸铁基体表层在快速加热下发生奥氏体化,随后快速冷却产生马氏体相变,形成硬质马氏体层。
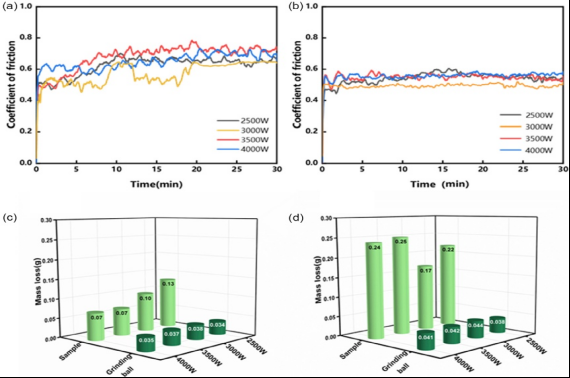
图9 不同功率下制备的HEA涂层的摩擦系数和磨损失重:(a) 500 rpm时的摩擦系数曲线,(b) 2000 rpm时的摩擦系数曲线,(c) 500 rpm时的磨损失重,(d) 2000 rpm时的磨损失重
室温下(500 rpm和2000 rpm)的摩擦系数(COF)曲线及磨损失重柱状图。COF曲线均呈现磨合期(约10 s)和稳定期两阶段。低转速(500 rpm)时,磨损碎屑不易排出,形成三体磨粒摩擦,导致COF波动剧烈;高转速(2000 rpm)时,碎屑迅速甩出且摩擦热促进氧化,COF更平稳。四种功率中,3000 W涂层在两种转速下均表现出最低COF(0.560和0.493)和最小磨损质量损失(0.10 g和0.17 g),说明其双相结构和氧化层协同作用最佳。
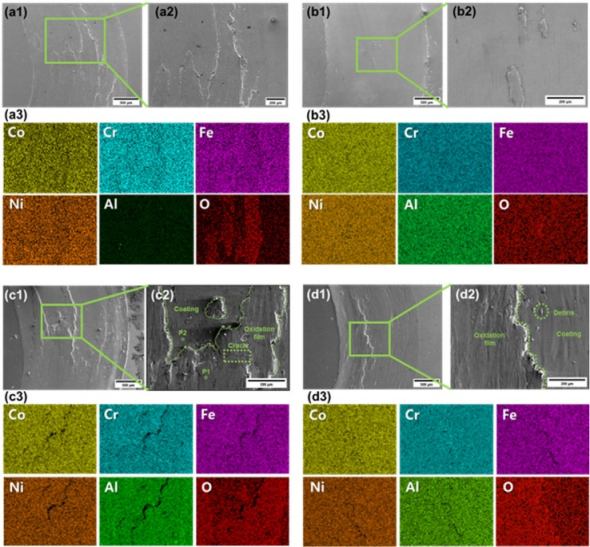
图10 不同功率(a) 2500w (b) 3000w (c) 3500w和 (d) 4000w制备的HEA涂层在2000rpm磨损后的的磨损痕形貌和元素分布
2000 rpm磨损后,四种功率涂层磨损痕的SEM形貌及EDS元素面分布(对应表4元素含量)。3000 W涂层磨损表面平整光滑,O元素分布均匀连续,表明形成了致密稳定的氧化层,有效保护基体。2500 W涂层表面粗糙且O含量低,并可见气孔缺陷(应力集中源),磨损时优先剥落。3500 W和4000 W涂层虽也有氧化,但氧化层出现明显裂纹和剥落区,剥落处可见深沟槽,说明氧化层脆性较大、附着力不足。EDS定量显示O含量在3000 W样品中最高且分布最均,这直接关联其最优耐磨性。
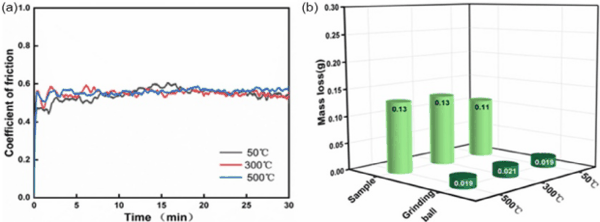
图11 3000 W功率制备的CoCrFeNiAl 0.7 HEA涂层在不同温度下的抹茶系数(COF) 和涂层与对磨损材料的磨损失重(a) 50℃,(b) 300℃,(C) 500℃
3000 W涂层在50、300、500℃三个温度下的摩擦系数(COF)和磨损失重(转速2000 rpm)。COF均在0.55左右,波动幅度较室温增大约12%。失重变化趋势为:50℃→300℃增加,300℃→500℃反而减小,表明高温下存在不同的磨损主导机制。
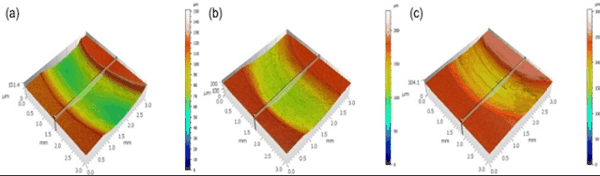
图12 3000 W功率制备的CoCrFeNiAl 0.7 HEA涂层在不同温度下的三维磨损痕形貌(a) 50℃,(b) 300℃,(C) 500℃
不同温度(50、300、500℃)磨损痕迹在三维共聚焦显微镜下的立体形貌,50℃痕浅而窄,300℃痕深而宽,500℃痕有所变浅变窄。
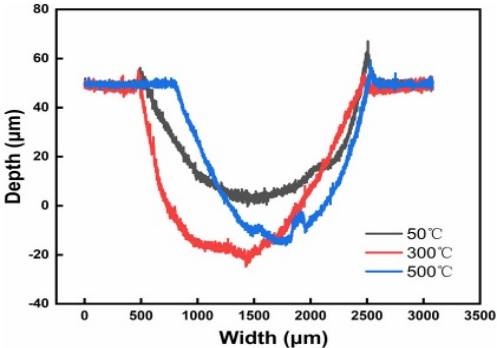
图13 3000 W制备的CoCrFeNiAl0.7HEA涂层的磨损痕迹深度和宽度
磨损痕迹深度的定量统计。50℃时深度为55.2 μm,300℃升至84.6 μm(增幅达53%),500℃回降至79.3 μm。磨痕深度的降低直接证实了高温氧化层对磨损的减缓作用。
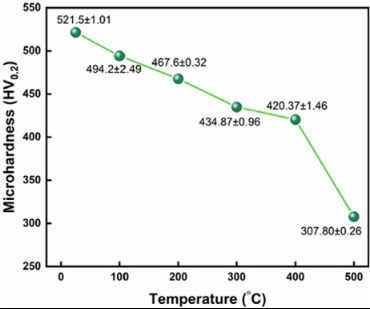
图14 3000 W制备的CoCrFeNiAl0.7HEA涂层在不同温度下的高温显微硬度
随着温度从室温升至500℃,硬度从约500 HV逐步下降至307 HV,表明材料发生明显软化。这说明高温下硬度的降低并非导致磨损加剧的唯一因素,氧化行为的影响更为关键。
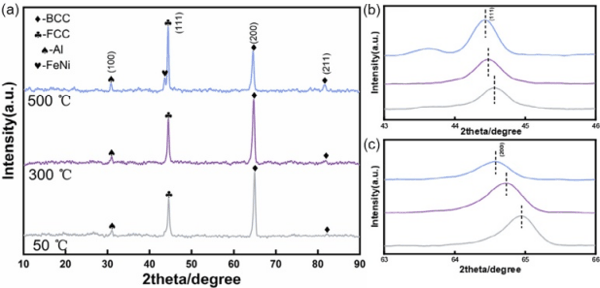
图15 3000 W制备的CoCrFeNiAl0.7HEA涂层的高温XRD图:(a) XRD数据全图,(b)(111)晶面对应峰局部放大,(c)(200)晶面对应峰局部放大
不同温度下(50、300、500℃)涂层的XRD图谱(全图及(111)、(200)峰局部放大)。随温度升高,FCC对应衍射峰变窄且强度增强,而BCC峰相对减弱,表明高温诱导了BCC→FCC相变及内应力释放,晶面间距差异减小。弱Al相关峰始终存在,但未主导相演化,说明微量富Al相持续存在但不影响整体机制。
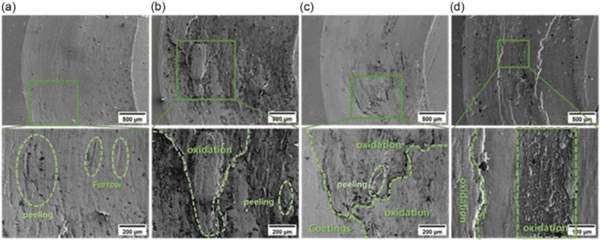
图16 3000 W功率制备的CoCrFeNiAl 0.7 HEA涂层在不同温度下的磨损痕形貌:(a) 50℃、(b) 300℃、(C)、(d) 500℃
不同温度下磨损痕的SEM形貌。50℃时表面仅见浅细沟槽和少量磨屑,属轻微磨粒磨损;300℃时出现明显深犁沟、塑性流动迹象和大量松散氧化物碎屑,磨损加剧;500℃时表面趋于光滑致密,可见黏附层和压实摩擦层,表明磨损机制已转变为氧化磨损主导。
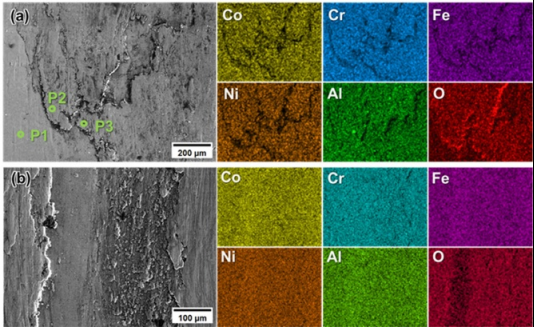
图17 3000 W功率制备的高熵合金涂层 500℃磨损后不同区域磨损痕的元素分布
500℃磨损表面EDS元素面分布。磨损轨迹内O元素显著富集,质量分数和原子分数均较高,证实形成了连续的富氧化物层。Fe、Co、Cr、Al等元素的分布与氧化物区域吻合,说明氧化层主要由Fe 3 O 4 、Fe 2 O 3 、CoFe 2 O 4 、Cr 2 O 3 、Al 2 O 3 等混合氧化物构成,起到保护作用。
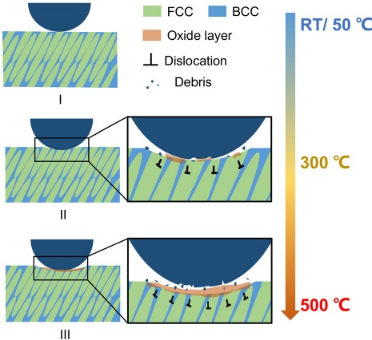
图18不同温度下磨损机理示意图
室温到50℃范围内,涂层硬度高,磨球以犁削和微切削为主,磨损机制为磨粒磨损。300℃时,硬度显著下降,磨球犁入更深,产生大量磨屑;此时摩擦热已能促进氧化,但氧化物呈不连续、疏松状态,易剥落并转变为第三体硬质颗粒,进一步加剧磨粒磨损,形成恶性循环。500℃时,尽管硬度最低,但摩擦热足以在磨损表面形成连续、致密且附着力良好的氧化层,该氧化层有效隔离磨球与软化基体,使磨损主要发生在氧化层内部或界面,因而磨损深度反而低于300℃。此时主导机制转变为氧化磨损,氧化层的保护作用完全抵消了材料软化的负面影响。
核心结论:
激光功率通过调控热输入直接影响凝固组织、相比例和氧化行为。3000 W为最优熔覆功率,在该条件下FCC/BCC双相比例适合,晶粒细化效果最佳,硬度最高,氧化层连续稳定,因而获得了最优的室温耐磨性。高温下,磨损机制从磨粒磨损向氧化磨损转变,500℃时形成连续氧化层并有效抑制了材料软化带来的负面效应,使磨损率降低。本研究为激光熔覆高熵合金涂层的工艺优化和高温应用提供了科学依据。
论文信息:
Laser Power-Dependent Microstructure Evolution and Wear Behavior of Laser-Cladded CoCrFeNiAl 0.7 High-Entropy Alloy Coatings
Bo Zhang, Jingbo Li, Peihu Gao, Boyang Chen, Anton Naumov, Daming Zhao, Lei Cheng, Jinyuan Gong, Jiawei Liu, Baolong Wu
Advanced Engineering Materials
DOI:10.1002/adem.202670123
原文链接: https://doi.org/10.1002/adem.202670123
期刊简介
Advanced Engineering Materials 专注于工程材料的所有最新突破。该杂志涵盖了各种关键主题,例如复合材料、陶瓷、金属间化合物和涂层,以及高温、细胞和生物医学材料,以及创新的制造技术。