
可分离光纤连接器给光子技术带来全新挑战
面向共封装光学(CPO)与近封装光学(NPO)已经涌现多种设计方案,但标准化与大规模量产尚未成熟。
核心要点:
共封装光学(CPO)、近封装光学(NPO)需要全新方案,实现光纤与芯片封装互连。
可分离 连接器能够简化光器件的组装、测试与更换工作。
当前市面上存在大量定制化方案,但相关标准化工作尚未启动。
光子技术 正在从可插拔光模块向近封装光学(NPO)、共封装光学(CPO)演进,工程师需要开发新方案,将光纤连接至板载光子芯片。目前已经出现多种设计,但尚未形成统一通用接口。
采用传统可插拔光模块方案时,激光器与对外接口布置在服务器面板,电路板上只布置电子元器件。但从芯片到面板的长距离电气走线会带来更高功耗与更大延迟。想要解决该问题,光纤就需要布置到机箱板卡内部。这就不再依赖可插拔光模块,但也提出全新技术需求。
三菱化学首席科学家坂东善正谈到:“生成式 AI 快速发展,AI 数据中心需要以更快、更高效的方式处理海量数据。为满足该需求,进一步提升通信速率、改善能效已经成为关键挑战。”
CPO 与 NPO 的核心目标,就是降低对长距离电气走线的依赖。
长走线难题
业界保留面板可插拔方案的一大现实原因:激光器可靠性并不稳定。采用可插拔模块,激光器更换操作十分简便。
Ayar Labs 产品管理总监维沙尔・钱德拉塞卡尔表示:“我们方案中将激光器布置在面板侧,因为激光器是可靠性风险最高的器件。”
现如今,无论是否集成激光器,全部互连都在可插拔模块内部完成。这意味着光纤承载的信号,需要先经过电气链路传输到板卡边缘。受带宽需求约束,信号需要通过串行器 / 解串器(SerDes)驱动长距离串行走线,而长距离信号传输会带来很高功耗。
CPO 通过取消这类长电气走线,把光纤引入处理器或者交换机封装内部,以此降低系统功耗。钱德拉塞卡尔讲到:“CPO 可以实现大家都期待的成本收益。计算、内存、数据往返传输是主要瓶颈。如果希望每 1‑2 年实现硬件跨越式迭代,想要做到 5 倍、10 倍性能提升,就需要全新硬件。但如何合理用好硬件?如何确保硬件资源优先处理最重要业务,把资源利用率做上去?”
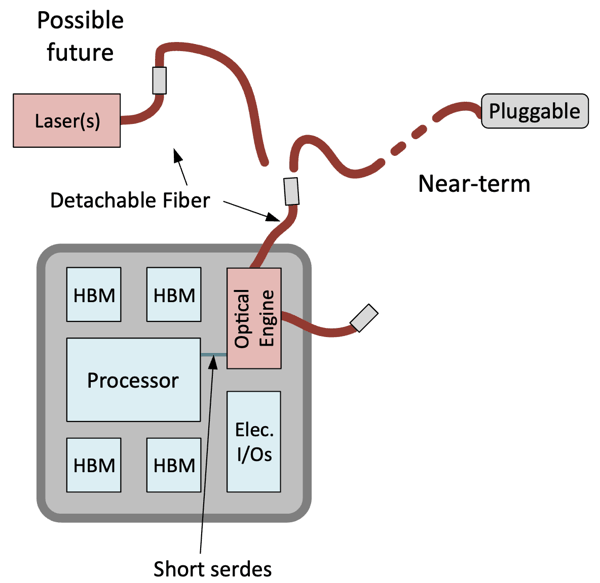 图 1:共封装光学方案中,光引擎和其他芯粒一同放置在封装内部;受散热条件约束,激光器置于封装外部,短期内仍然采用可插拔形式。图源:布莱昂・莫耶 /《Semiconductor Engineering》
光子集成电路(PIC)在上述技术路线中扮演关键角色。AIM Photonics 首席运营官戴维・哈拉梅(与纽约科技创新中心 NY Creates 合作运营该机构)表示:“行业目前仍大量使用面板可插拔光模块,大量铜走线连接光模块与处理器。下一步,把光收发器布置在 PCB 板卡上、靠近交换机芯片,缩短通往交换机的铜走线,也就是近封装光学。本质上就是把可插拔光接口向机箱内部的电路板迁移,光电转换位置更靠近交换机。”
CPO 属于先进封装的又一种技术分支。哈拉梅指出:“除光纤耦合、光子集成电路贴近目标芯片之外,共封装光学会遇到先进封装全部既有技术挑战。”
现阶段,行业大部分短期光通信研发资源都投向 CPO 技术。
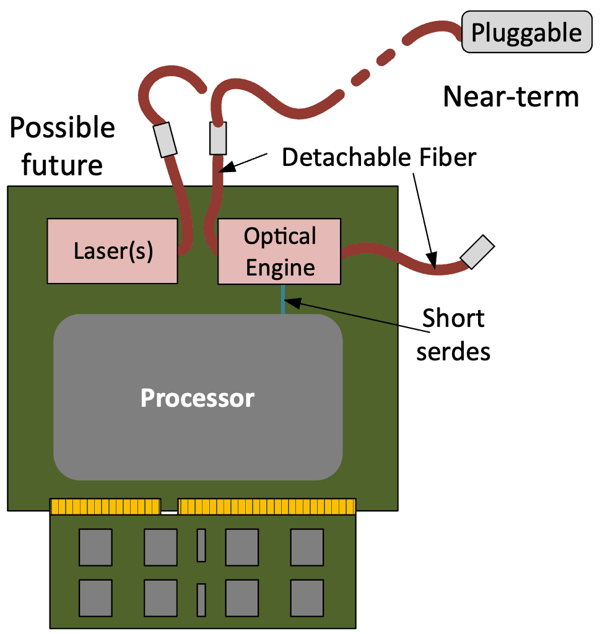 图 2:近封装光学方案,光器件布置在电路板上,靠近信号源;激光器现阶段保持可插拔形态。图源:布莱昂・莫耶 /《Semiconductor Engineering》
光纤长度不确定难题
CPO 与 NPO 都要求光纤直接连接板载器件。一种简单思路:在芯片封装上预接固定长度光纤出货,系统集成商再把光纤另一端对接目标器件。
但该方案的现实难点:芯片厂商无法预知最终系统需要多长光纤。光纤长度如果满足长链路设计,对于大量短链路应用就会出现光纤冗余。当然也有处理多余光纤的工程手段。
Lightmatter 首席执行官尼克・哈里斯说:“多余光纤收纳到光纤管理托盘,板卡上设置绕线机构,整齐收纳,保障机箱风道通畅。”
行业其他企业也持类似看法。Senko 战略商业发展副总裁奥比・罗伊解释:“一般都会设计冗余光纤管理机构。也可以根据实际整机系统,确认确切应用场景之后,裁剪光纤长度并做端接处理。”
部分工程师认为该问题并不棘手。多伦多大学阿姆尔・赫尔米教授表示:“光纤长度本身不是问题。把光纤一端接在芯片上,另一端可以做连接器、裁切、或者熔接延长。熔接是方案之一;也可以直接带连接器出货,取决于系统可以承受多大插入损耗。”
为方便组装,最好可以实现光纤插拔,例如接头夹具、卡扣,方便光纤之间对接。但设计可插拔接头,要考虑的因素远不止增加接线。
突破芯片边缘的限制
目前光纤互连普遍采用成熟 V 型槽技术,光纤从光子芯片侧边引出。该连接方式适合小批量、光纤总数量不多的场景,但缺少大批量自动化生产所需要的模块化与便捷性。
安靠(Amkor)芯粒 / FCBGA 业务高级总监杰勒德・约翰谈到:“V 型槽原理很好,但光纤是固定死的。板卡组装的时候,只要其中一根光纤损坏,整个器件无法返修。业界现在普遍转向可插拔方案,逐步放弃 V 型槽。”
除此之外,光纤连接占用芯片边缘 “岸线资源”,也就是芯片边缘可用空间。金属互连还可以利用封装最外侧几排凸点,但光纤本身占位更大,会大量消耗芯片边缘面积。
约翰介绍:“光纤纤芯直径 10 微米,但加上包层整体达到 125 微米。假设布置 16 路光纤,就算交错排布,也会占用巨大边缘面积。”
即便如此,V 型槽仍是当前主流方案。例如 Senko 开发出类似乐高积木式连接器,一部分胶接固定在芯片,另一部分和光纤装配,这只是众多在研路线之一。
光纤引出有三种实现方式(见图 3):
依靠波导接收光信号,向上 90° 反射,水平传输至连接器,连接器布置在芯片外围。该方案可用空间受芯片周长限制。
波导直接延伸至芯片边缘,连接器抵住芯片端面接收光信号并导入光纤,连接数量同样受芯片周长约束。
光信号垂直向上输出,直接在芯片上表面对接连接器,不再水平引出。芯片整片面积都可以用来做互连,相比前两种方案,可用 “岸线” 资源大幅增加。
约翰描述第三种方案:“波导横向输出,打到 45° 反射镜,光束垂直向上;芯片顶面布置集成全部光纤的连接器。”
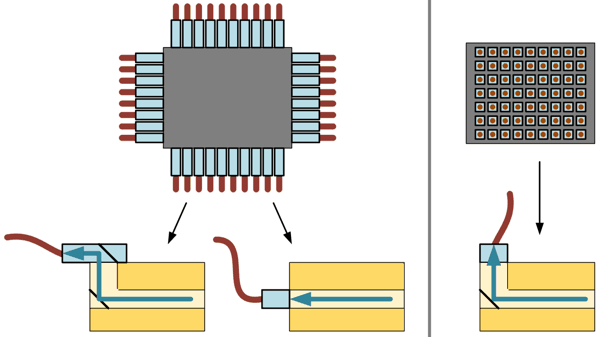 图 3:波导光信号耦合进光纤的三种方式:水平‑垂直‑水平转换、全水平、水平‑垂直转换。图源:布莱昂・莫耶 /《Semiconductor Engineering》
不过垂直引出方案要避开芯片顶面散热器与其他器件。英特尔晶圆代工院士拉维・马哈詹指出:“垂直光路有可能会和散热器件互相干涉。所以兼顾垂直 + 水平两种耦合方式,设计灵活性更高。散热条件受限就选用水平方案;散热条件允许,则可以采用垂直方案。”
尾纤带来的难题
上面提到的连接器,可以是一小段固定在芯片上的尾纤,末端搭配卡扣式接头;配套对接接头插上即可完成光路连通。卡扣接头会带来一定插入损耗,但设计得当可以控制,同时实现足够机械强度。
马哈詹讲到:“我们拿带尾纤的器件反复敲击桌面,向高管证明接头不会脱落;同时做温度循环、适度潮湿环境、长时间烘烤测试,接头依旧牢靠。”
更大的隐患来自大规模量产。暂且不考虑光纤和芯片如何固接,一个现实问题:这类芯片如何大批量封装、测试、出货。长光纤出货、集成现场裁切的方案,同样会遇到该问题。
现在芯片可以放在托盘料盒,自动化设备拾取、放置到板卡、测试座或者其他工位。如果料盒里面不再是裸芯片,而是附带一堆尾纤的器件,会发生什么?
约翰说:“带有尾纤的器件,很难把尾纤盘绕收纳进托盘料盒,单个托盘能够放置器件数量会大幅下降。从制造角度看,采用 可分离 连接器才是合理选择。”
而且很难整齐、可重复地把带尾纤芯片放入托盘;取出芯片时,散乱尾纤会四处摆动,干扰自动化设备作业,后续往往需要人工对接光纤。
这套模式适合小批量,很难适配大规模量产。
马哈詹表示:“我们也注意尾纤悬空带来的顾虑,于是考虑把接口做到芯片边缘,系统集成商再外接光纤。”
但行业固有设计习惯很难快速改变。新思科技高级架构师桑杰・甘加达拉谈到:“尾纤方案目前依旧比较多见,很多厂商倾向渐进式改造。”
实现规模化量产,封装上连接器的组装工艺同样需要攻克。STL 首席技术官巴德里・戈马塔姆说:“光纤端接工艺难度很高,要做到低成本、高良率、工艺可复现。有成百上千路连接,不能落入一点灰尘;组件还要承受高温回流焊以及其他生产工序。”
对准耦合难题
光子器件一大独特难点:两个光器件对接,需要尽可能让光功率完整耦合传输,组装和测试阶段都必须满足该要求。
当前普遍采用主动对准工艺:设备检测波导输出光功率,移动光纤位置,最大化接收光功率。这属于六自由度调节,设备需要实现三轴平移、三轴角度调节,耗时较长。
尾纤方案可以依靠卡扣接头完成对接对准,但尾纤根部依旧需要在组装时完成固接对准。鉴于尾纤存在不少短板,另一条路线是直接把连接器集成到封装本体。这样器件外部没有悬挂部件,可以像普通芯片一样自动化处理。
但依旧要解决对准。一种方案:在光硅通孔上方布置透镜,把光束汇聚进光纤,其他机械结构完成定位。
新思科技的甘加达拉表示:“透镜的一大优势:即便出现一定对准偏差,透镜汇聚光束到公共光斑区域,可以抵消一部分偏移。所以垂直耦合、边缘耦合架构中,微光学方案应用越来越广泛。”
例如 Senko 方案,两个部件扣合时依靠机械结构实现精密被动对准定位。罗伊解释:“卡扣结构实现粗定位,再依靠螺丝等机械机构下压完成精确定位,也就是机械锁扣机构。”
组装阶段完成对准是一回事;系统光纤现场接入芯片时还要重新对准则是另一回事。行业也在评估磁吸式连接器(类似苹果手机磁吸配件)。封装端预埋接收基座,人工或者自动化设备把光纤接头大致对位,磁铁吸合完成精密定位。
但部分磁吸连接器容易受损;CPO 光纤连接必须保证机械牢固。
采用磁力更强的磁铁是改进方向,业界正在研发,同时搭配机械锁扣(类似 Senko 螺丝锁紧机构)。但有一个风险:磁场强度多大会对周边器件(例如 MRAM 磁存储器)造成不良影响尚不明确。
约翰提出疑问:“设计系统主板时,会不会把对磁场敏感的存储器布置在这类器件附近?”
因此机械对准机构,一般还要配套锁扣加固。
可维护性与可测试性至关重要
长距离光通信常用手段是光纤熔接,属于永久固接,无法拆卸。一旦光子芯片故障,器件无法单独维修更换,可维护性很差。
甘加达拉谈到:“大家都会担心器件失效问题。如何更换?RAS(可靠性、可用性、可维护性)指标中的可维护性就成为一大挑战。”
RAS 即可靠性、可用性、可维护性,是当前行业高度重视的指标。高失效风险器件要支持便捷更换,不能直接把整个昂贵模块或服务器整机报废。
约翰表示:“一旦接上尾纤,如果运输途中光纤受损,整个器件只能直接报废。”
罗伊也认同:“必须做到 可分离 。永久固定光纤,一旦光纤断裂,整个模块就要报废,成本代价极高。”
连接器方案选型会显著影响测试工作,尤其在尚未形成标准的前提下。罗伊讲到:“现实方案的可测试性,是必须重点考量的关键点。”
面向未来大规模量产,解决可测试性需要和测试设备厂商协同。罗伊介绍:“我们和爱德万测试合作,开发碳化钨材质测试连接器。背面拥有和乐高式连接器相同的凸点,下压即可实现精密对准,快速完成测试;既可以单颗测试,也支持整排器件并行测试。”
关键优势:这套方案不需要主动对准,节省大量测试时间。“我们完成过 10000 次插拔循环,插入损耗波动很小。”
连接器本身要有足够可靠性,但不需要无限制反复插拔。甘加达拉说明:“理想工况不需要频繁拆装。器件上线后连续运行数千、上万小时。Meta 去年发布一份 CPO 器件可维护性与可靠性分析,器件持续工作 10000 小时,信号完整性与性能没有出现劣化。”